全数通水検査
組立後、包装前の完成品に通水し、散水状態、止水部、切替部など水まわりの状態を確認します。
Quality Control
日本市場向けシャワーヘッドでは、漏水やシール部品の状態がブランド信頼に直結します。ZHONGHEでは、全数通水検査、Oリング確認、外観・成形状態確認、出荷前確認を組み合わせ、量産時の漏水リスクを抑える品質管理を行います。
検査後は水抜き、エアブロー、乾燥工程を経てから包装します。
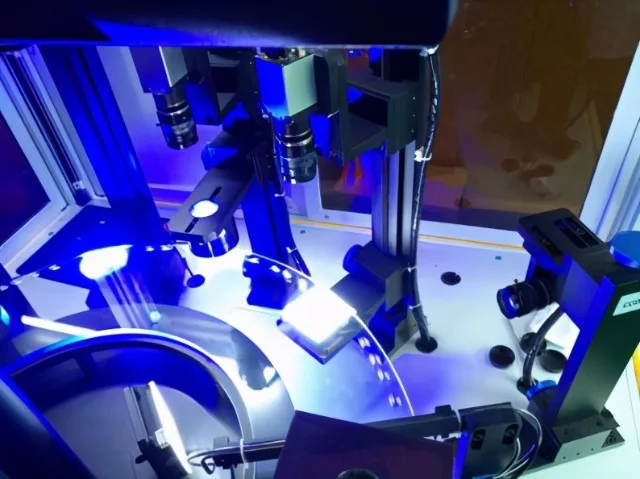
確認項目
完成品の通水確認だけでなく、シール部品、外観、成形状態、梱包前の確認を組み合わせます。
組立後、包装前の完成品に通水し、散水状態、止水部、切替部など水まわりの状態を確認します。
0.5MPaを基準に、一般的な使用条件より高めの水圧でOリング部や切替構造の密封性を確認します。
Oリングの欠品、変形、破損、異物付着、取付状態に関わるリスクを確認します。
バリ、欠肉、ショートショット、キズ、変形など、外観や組立に影響する状態を確認します。
Water Test Method
日本市場向けシャワーヘッドでは、漏水や包装内の残水がブランド信頼に直結します。ZHONGHEでは、組立が完了したすべてのシャワーヘッドを包装前に通水し、漏水、散水状態、止水部、切替部、残水リスクを確認します。
通水検査は、成品の組立が完了した後、包装に入る前に行います。完成品をホースへ接続し、実際に水を通すことで、散水状態、止水ボタン、切替部、接続部まわりの状態を確認します。
内部構造の設計が適切でない場合、通水検査後に水が抜けきらず、包装時や開封時に残水として現れることがあります。検査後は水抜き、エアブロー、乾燥工程を経てから包装し、構造設計段階でも排水性を確認します。
出荷前に全数を約10〜20秒通水し、すべての機能(散水モードの切り替え・止水など)で漏水がないかを確認します。通常は0.5MPaで行います。一般的な使用条件より高めの水圧で、散水板の水流傾き、止水ボタンからの漏れ、散水板まわり・切替部からの漏れ、Oリング部の密封状態を確認します。
漏水や散水異常が確認された製品は、原因に応じて再組立、部品交換、再検査を行います。修正できない製品は廃棄対象とし、出荷品には含めません。検査記録は保管していますが、公開サイトでは写真を中心に提示します。
O-Ring Supplier Inspection
シャワーヘッドの漏水リスクは、Oリングの小さなバリ、欠け、変形、異物付着にも左右されます。使用するOリングは、協力サプライヤー側で高精度工業カメラを用いたAI画像検査により、外観リスクを全数確認しています。
ZHONGHEでは、受入後の組立工程でOリングの取付状態を確認し、完成品の全数通水検査(通常は0.5MPaで漏水を確認)と組み合わせて密封リスクを抑えます。
Oリングは小さな部品ですが、シール性に直結します。下記のような物理的損傷、成形不良、材料異常を部品段階で確認し、組立後の取付状態と完成品の漏水確認につなげます。
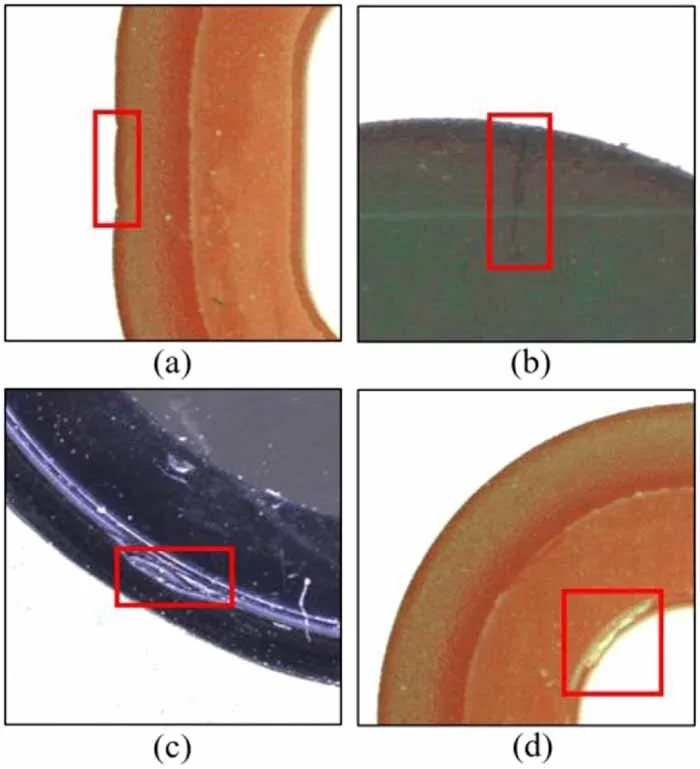
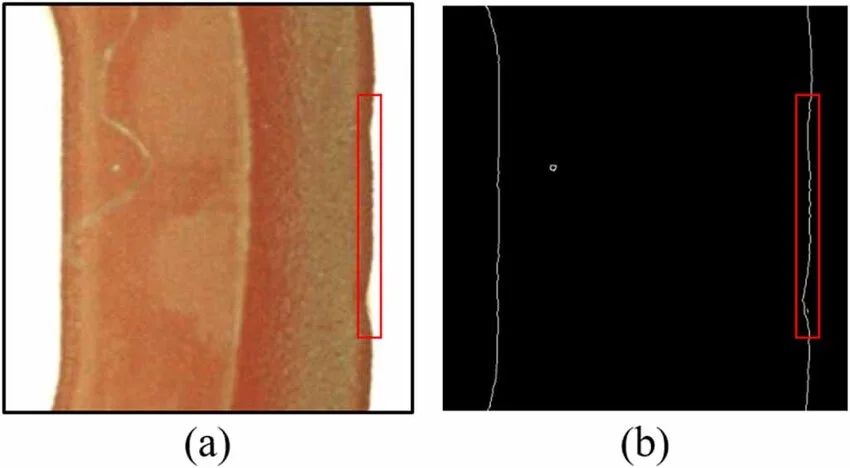
取付溝のバリや、鋭利な工具の接触により、Oリング表面に傷、引き裂き、欠けが発生する場合があります。
製造工程で発生する気泡、クラック、バリ、欠肉、余肉などは、密封性や組立安定性に影響します。
加硫条件や材料硬度のばらつきにより、ゴムが過度に軟らかい、または硬い状態になる場合があります。
出荷前確認
出荷前確認では、外観、機能、通水確認、梱包状態、必要資料を案件に応じて確認します。品質確認の写真、確認項目、仕様資料などは、製品仕様や販売チャネルに合わせて相談できます。
Inspection Documents
検査ごとに社内の手順書と記録様式を定めています。文書番号は社内の管理番号です。
| 受入検査 | 原材料・部品は、管理文書「受入検査規程」に沿って受入時に確認します。 |
|---|---|
| 漏水確認の作業手順 | 作業指導書「漏水確認」(ZH/QJ05-2025)で、通水・漏水確認の手順を定めています。 |
| 通水検査の記録 | 記録様式「シャワーヘッド通水検査報告」(QR07-07)に、検査水圧(通常0.5MPa)で確認した漏水、吐水モード数、モード切替、耐圧、吐水外観の結果と、不良の原因・処置を記録します。 |
| 出荷検査 | 「出荷検査指導書」に沿って、ロットごとにGB/T 2828.1による抜取検査を行い、外観・密封性・耐圧性を確認します。GB/T 2828.1はISO 2859-1に対応する中国の国家規格で、日本のJIS Z 9015-1と同じ系統の計数抜取検査です。AQL(合格品質限界)はお客様の基準に合わせて設定します。 |
検査記録の担当者名や数量は公開していません。手順書・記録様式の内容は、お取引の検討時にご相談ください。検査は漏水リスクを下げるための工程で、漏水がないことを保証するものではありません。
FAQ
はい。ZHONGHEでは組立後、包装前に全数を約10〜20秒通水し、すべての機能(散水モードの切り替え・止水など)で漏水がないかを確認します。検査後は水抜き、エアブロー、乾燥工程を経てから包装します。
完成品をホースに接続し、散水板(散水面)を床面と平行にして、吐水方向が床面に対して垂直になる状態で確認します。ハンドルを傾けた状態では止水ボタンなどの微小な漏れが見落とされる場合があるためです。
完成品を包装前に全数通水検査し、その検査で通常は0.5MPaの漏水確認を行います。Oリング部や切替構造の密封状態を確認する工程です。採用仕様の耐圧性能や規格適合は、必要な試験条件を別途確認します。
はい。出荷検査はロットごとにGB/T 2828.1(ISO 2859-1に対応する中国の国家規格)の抜取検査で行い、外観・密封性・耐圧性を確認します。AQL(合格品質限界)はお客様の基準に合わせて設定します。
SGSの試験は、お客様のご要望に応じて手配できます。試験項目・条件・費用・期間は案件ごとに確認します。報告書がすでにそろっているという意味ではなく、合格を保証するものでもありません。
Quality Documents
取引先審査では、工場の管理体系、職場環境の監査、採用する製品の検査条件をそれぞれ確認します。
| 管理体系の証書 | ISO 9001:2015/GB/T 19001-2016、証書番号02426Q00147R001。衛生器具の設計・開発・生産が対象です。証書記載の期間は2026年3月5日〜2029年3月4日、毎年のサーベイランス審査が必要です。発行機関・原本PDF・認証状態の照会結果をご覧ください。 |
|---|---|
| 職場環境の監査 | Intertek WCAのAchievement Award、証書番号F_IAR_224592_WCA。労働、賃金・労働時間、健康・安全、管理体系、環境が対象です。2026年6月29日発行、証書記載の期限は2027年6月28日。WCA証書と評価範囲を見る。 |
| 採用製品の検査 | 全数通水検査・漏水確認に加え、対象モデル、材質、流量、水圧条件など、ご依頼の仕様で確認すべき資料を相談します。ろ材の第三者報告は、完成品の試験結果と区別します。 |
| 第三者試験の手配 | SGSの試験は、お客様のご要望に応じて手配できます。試験項目・条件・費用・期間は案件ごとに確認します。報告書がすでにそろっているという意味ではなく、合格を保証するものでもありません。 |
ISO 9001は管理体系、WCAは職場環境等の評価に関する資料です。これらの証書で、製品の気泡性能、塩素除去率や日本の販売規格への適合を保証するものではありません。ISOは2026年10月14日に認証機関の公式照会で「有効」を確認しています。ISOの照会日:2026年10月14日、その他の資料確認日:2026年10月8日。
お問い合わせ
製品カテゴリ、必要な確認項目、資料の用途などを差し支えない範囲でお知らせください。内容を確認のうえ、メールにてご連絡します。
WeChatで直接相談WeChatの「スキャン」で読み取ると、代表のStevenを友だち追加できます。スマートフォンでは画像を長押しで保存し、スキャン画面のアルバムから選んでください。
お電話(中国語)+86 157 0684 6244